
Wissen · Strangpressverfahren
Strangpressverfahren: Möglichkeiten und Grenzen
Beim Strangpressen wird erwärmtes Aluminium durch ein Werkzeug gepresst; dabei entsteht ein Profil mit über die gesamte Länge konstantem Querschnitt. Die Querschnittsgeometrie legt das Werkzeug fest, nicht die spätere Bearbeitung. FETRA liefert stranggepresste Aluminiumprofile für industrielle Anwendungen.
Liegt die Zeichnung bereits vor, führt der Weg über Aluminium-Sonderprofile nach Zeichnung — Ablauf und Lieferumfang.
Bolzen · Matrize · Strang · Recken und Richten · Ablängen
Schematische Darstellung des Verfahrensablaufs · nicht maßstäblich
Wie ein Strangpressprofil entsteht
Der Profilquerschnitt entsteht in einem einzigen Durchgang: Der Werkstoff nimmt die Form der Werkzeugöffnung an und behält sie über die gesamte Profillänge. Alles Weitere richtet sich nach dieser einen Form.
01
Bolzen und Erwärmung
Ein Aluminiumbolzen wird bis zur Umformtemperatur erwärmt und dadurch fließfähig, ohne zu schmelzen.
02
Matrize und Durchpressen
Der erwärmte Bolzen wird durch die Öffnung der Matrize gepresst; ihre Kontur gibt dem austretenden Strang seinen Querschnitt.
03
Strang und Abkühlung
Der austretende Strang wird über den Auslauf geführt und dabei abgekühlt.
04
Recken und Richten
Der abgekühlte Strang wird gereckt und gerichtet, weil er sich beim Pressen und beim Abkühlen verzieht.
05
Ablängen
Der gerichtete Strang wird auf die vereinbarte Länge abgelängt.

Aluminiumbolzen

Stranggepresstes Profil
Was das Werkzeug am Querschnitt festlegt
Der Querschnitt des Werkzeugs bestimmt den Querschnitt des Profils. Für jeden Profilquerschnitt ist ein eigenes Strangpresswerkzeug erforderlich. Vier Merkmale entscheiden deshalb darüber, welches Werkzeug entsteht und wie der Werkstoff darin fließt.
Längsrichtung
Konstanter Querschnitt über die Länge
Der Strang verlässt die Matrize in einer Form und behält sie bis zum Ablängen. Was sich über die Profillänge ändern soll, ist deshalb keine Frage des Werkzeugs. Umgekehrt gilt: Alles, was über die gesamte Länge gleich bleibt, gehört in den Querschnitt — Führungen, Schraubkanäle und Nuten entstehen dann mit dem Pressen. Für die Fertigbarkeit zählt deshalb die Schnittansicht der Zeichnung.
Querschnittsform
Vollprofil, Hohlprofil, Hohlkammerprofil
Ein Vollprofil schließt keinen Hohlraum ein; sobald der Querschnitt einen oder mehrere geschlossene Hohlräume umfasst, spricht man von einem Hohl- oder Hohlkammerprofil. Diese Unterscheidung entscheidet über die Werkzeugart: Offene Querschnitte entstehen an einer Flachmatrize, geschlossene Hohlräume an einem Kammerwerkzeug, das den Werkstoff teilt und hinter der Öffnung wieder zusammenführt.
Wanddicken
Wandstärken und Materialfluss
Durch dünne und dicke Bereiche des Querschnitts fließt der Werkstoff unterschiedlich schnell. Ungleich verteilte Wandstärken erschweren deshalb einen gleichmäßigen Austritt. Die erreichbare Maßhaltigkeit hängt von der Profilgeometrie, der Legierung, dem Werkzeug und der Prozessführung ab und wird deshalb für den konkreten Querschnitt geprüft.
Feingeometrie
Hinterschneidungen und schmale Stege
Nuten, Rastgeometrien und Hinterschneidungen entstehen über die Kontur des Werkzeugs. Schmale oder tiefe Geometrien können entsprechend filigrane Werkzeugpartien erfordern. Ob sie zuverlässig gefertigt werden können, wird am konkreten Querschnitt geprüft.
Größenordnung des Verfahrens
Profilgewicht
FETRA liefert stranggepresste Aluminiumprofile mit Profilgewichten von 50 g/m bis 25 kg/m. Der Bereich beschreibt die Größenordnung des Verfahrens, nicht die Fertigbarkeit eines einzelnen Querschnitts. Wie groß ein Querschnitt ausfallen darf, hängt außerdem am Umschließungskreis; beides wird für das konkrete Profil geklärt.
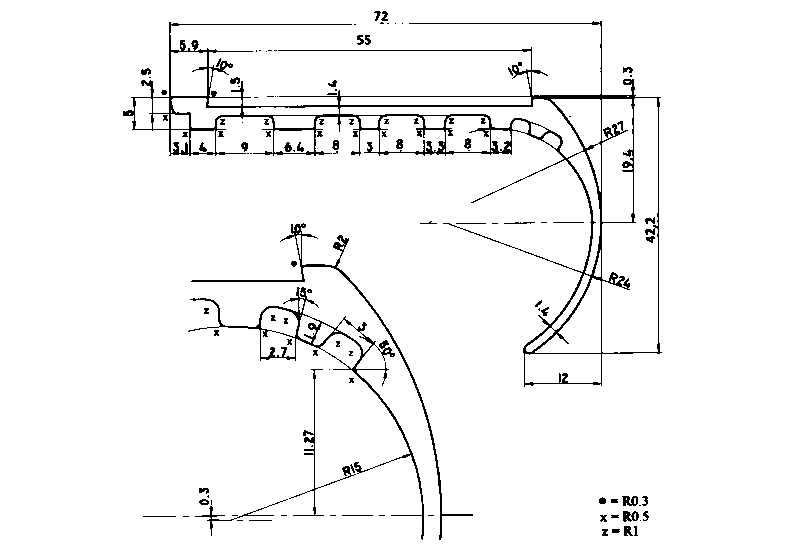
Bemaßter Querschnitt

Hinterschneidungen
Wo ein Strangpressprofil an seine Grenze kommt
Geometrien, die sich über die Profillänge ändern, entstehen nicht beim Pressen, sondern durch mechanische Bearbeitung. Strangpressen ist das passende Verfahren, solange der Querschnitt konstant bleibt; räumlich veränderliche Formen und Volumenkörper entstehen in anderen Verfahren. Drei Fälle führen aus dem Verfahren heraus, jeder mit einem eigenen Weg.
Wenn sich der Querschnitt über die Länge ändert
Ausschnitte, Bohrungen, Fräsungen, Gewinde und die fertige Länge sind keine Merkmale der Matrize. Sie entstehen nach dem Pressen am bereits gepressten Profil.
Wenn die Geometrie kein Profil ist
Ein Bauteil, dessen Form sich in allen drei Richtungen ändert, lässt sich nicht als Strang mit gleichbleibendem Querschnitt darstellen. Für solche Volumenkörper liegt das Gießen näher als das Pressen.
Wenn Aluminium nicht der richtige Werkstoff ist
Sprechen die Anforderungen des Bauteils gegen Aluminium, ist nicht das Umformverfahren die offene Frage, sondern der Werkstoff. Dann wird zuerst der Werkstoff entschieden und danach der Weg zum Teil.
Was Sie vorgeben — und was aus der technischen Klärung kommt
FETRA prüft die Fertigbarkeit des vorgesehenen Querschnitts und stimmt notwendige technische Anpassungen mit Ihnen ab. Machbarkeit ist immer das Ergebnis dieser Prüfung, keine Zusage vorab. Welcher Toleranzrahmen erreichbar ist und welcher Werkstoff zur Geometrie passt, entscheidet sich am konkreten Querschnitt und wird je Profil festgelegt.
Das legt Ihr Bauteil fest
Das ergibt die technische Klärung
FETRA bietet die Legierungen EN AW-6060, EN AW-6063, EN AW-6005A und EN AW-6082 an; welche davon zum Querschnitt passt, wird in der technischen Klärung entschieden.
Was nach dem Pressen folgt
Nach dem Pressen folgen Zuschnitt, mechanische Bearbeitung und Oberflächenbehandlung in der Reihenfolge, die der vereinbarte Lieferzustand verlangt.
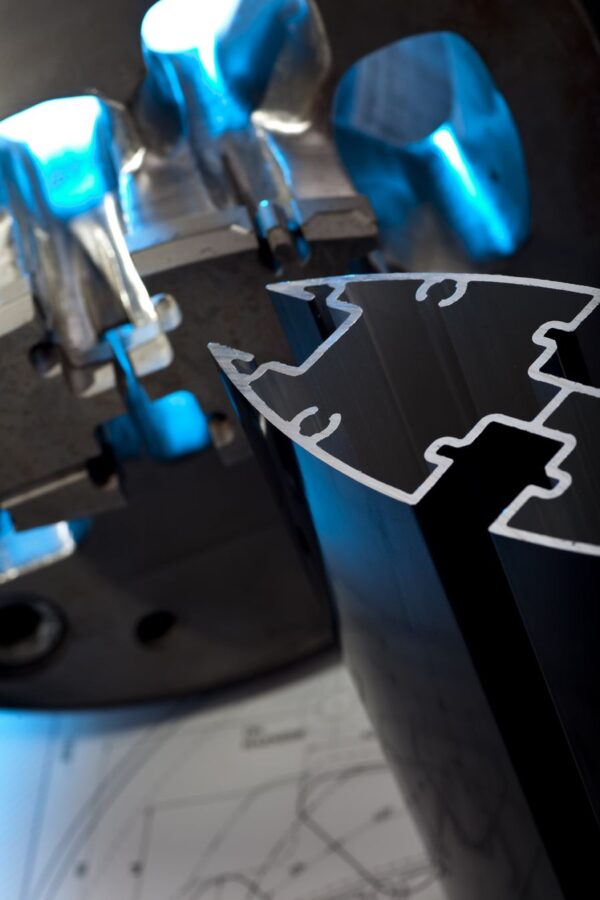
Matrize, Profil und Zeichnung

Bearbeitung nach dem Pressen
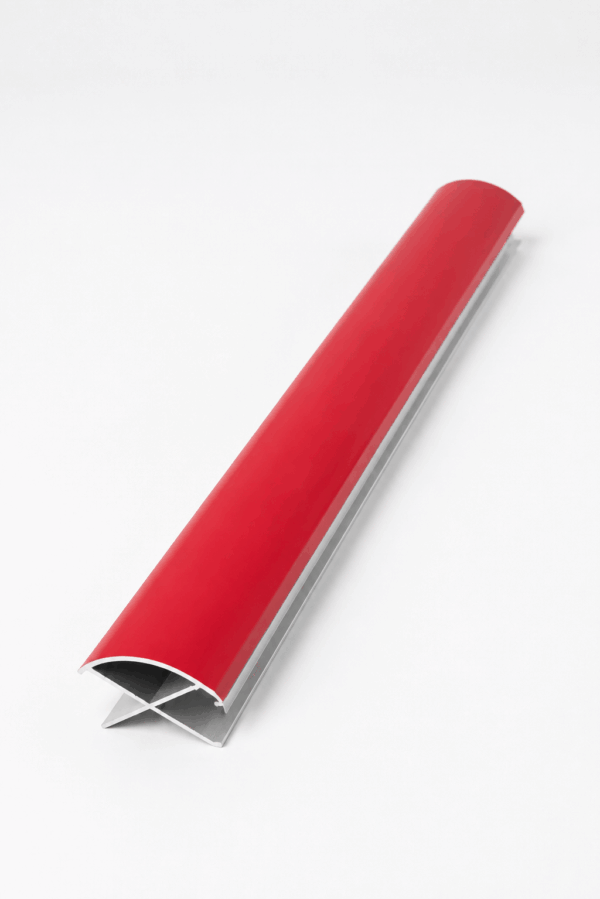
Schutzfolie auf Wunsch
Profilentwicklung, Werkzeug und Bemusterung, Bearbeitung, Oberfläche, Serienlieferung sowie Mengen- und Zeitrahmen stehen auf der Leistungsseite: Aluminium-Sonderprofile nach Zeichnung — Ablauf, Mengen- und Zeitrahmen.
Stand: 08/2026